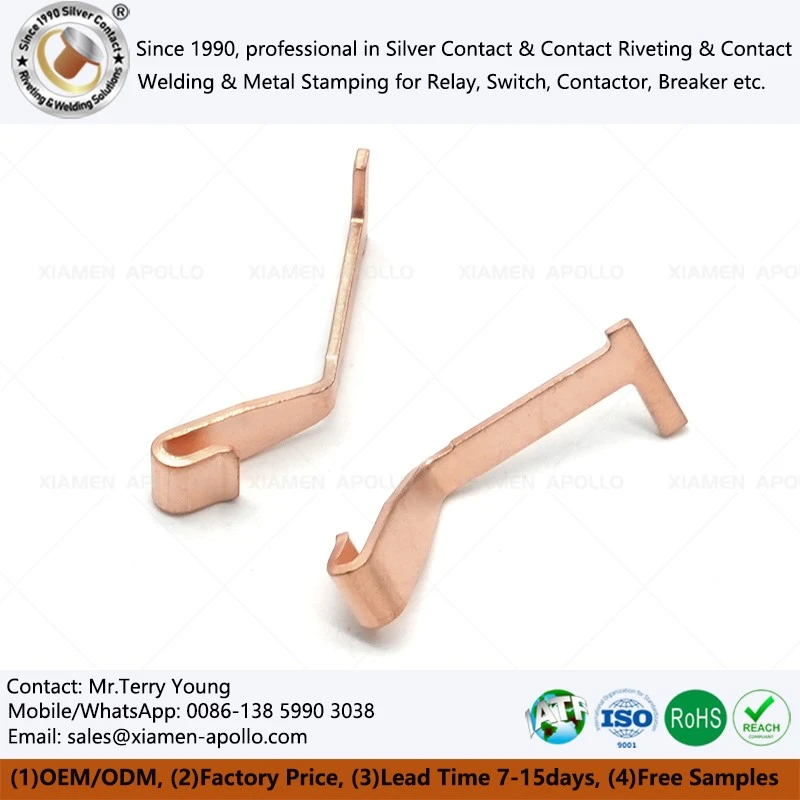
Пресовани бакарни лим за штанцање се производи провлачењем бакарног лима или траке кроз прецизну матрицу да би се добила контролисана геометрија, тачност димензија и поновљива механичка својства. Што се тиче електричних компоненти, класа материјала, дебљина лима, висина шиљака, стање-очвршћавања, зазор матрице и стање контактне површине директно утичу на електрични отпор, термичко понашање, тачност монтаже и радни век.За{0}}производњу великог обима, прогресивно штанцање претвара бакарну траку-коју напајану у поновљиве компоненте кроз узастопне операције пробијања, слепљивања, савијања, обликовања и ковања. Инжењерски циљ није једноставно формирање бакра; то је одржавање стабилности димензија и електричних перформанси у свакој производној серији.
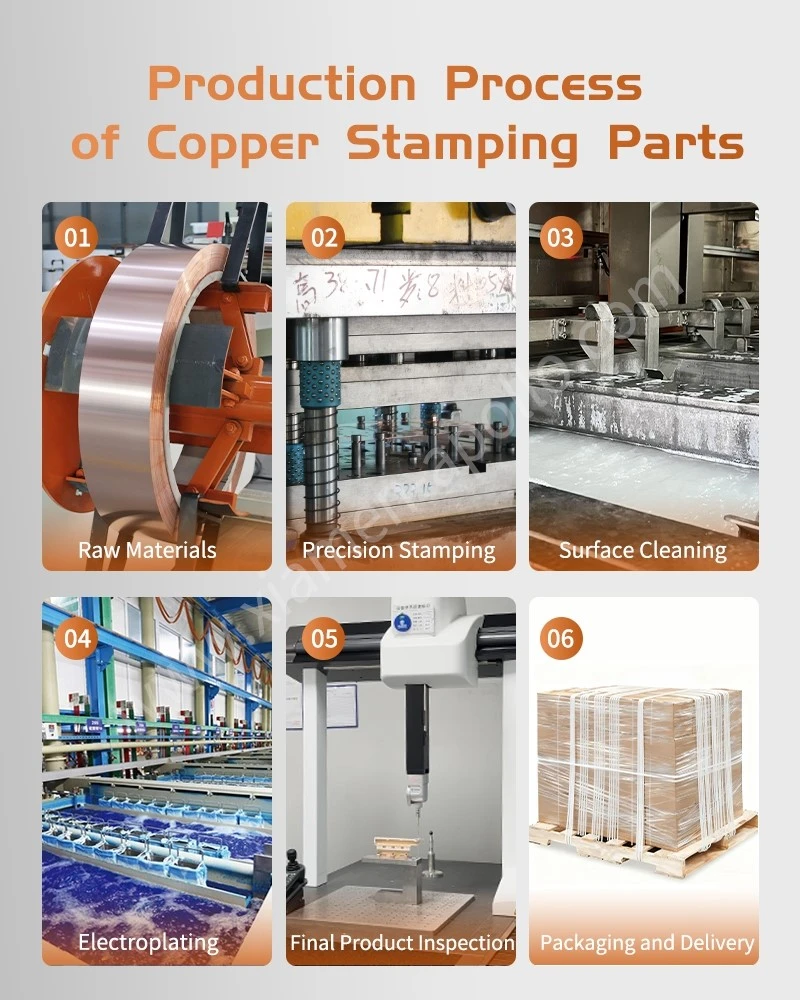
Технички ток рада штанцања бакра
The fabrication of High Precision Connecting Copper Sheet Metal Stamping begins with incoming material verification. Raw copper coils-typically designated as C11000 or C10200-undergo metallurgical testing for tensile strength, elongation, and electrical conductivity (>100 % ИАЦС).
Током фазе штанцања, хидрауличне и механичке пресе примењују контролисана тлачна оптерећења која прелазе тачку попуштања бакарне траке. Параметри процеса се морају одржавати у оквиру строгих толеранција:
- Контрола тонаже:Спречава повратак и микро-пукотине у сложеним геометријама.
- Дие Цлеаранце:Оптимизовано на 5 % до 8 % дебљине материјала како би се обезбедиле чисте површине смицања и минимизирало стварање неравнина.
- Управљање топлотом:Користи специјализована синтетичка мазива за одвођење топлоте од трења, штитећи и алате од карбида и микроструктурни интегритет кинеских металних делова за штанцање бакра.
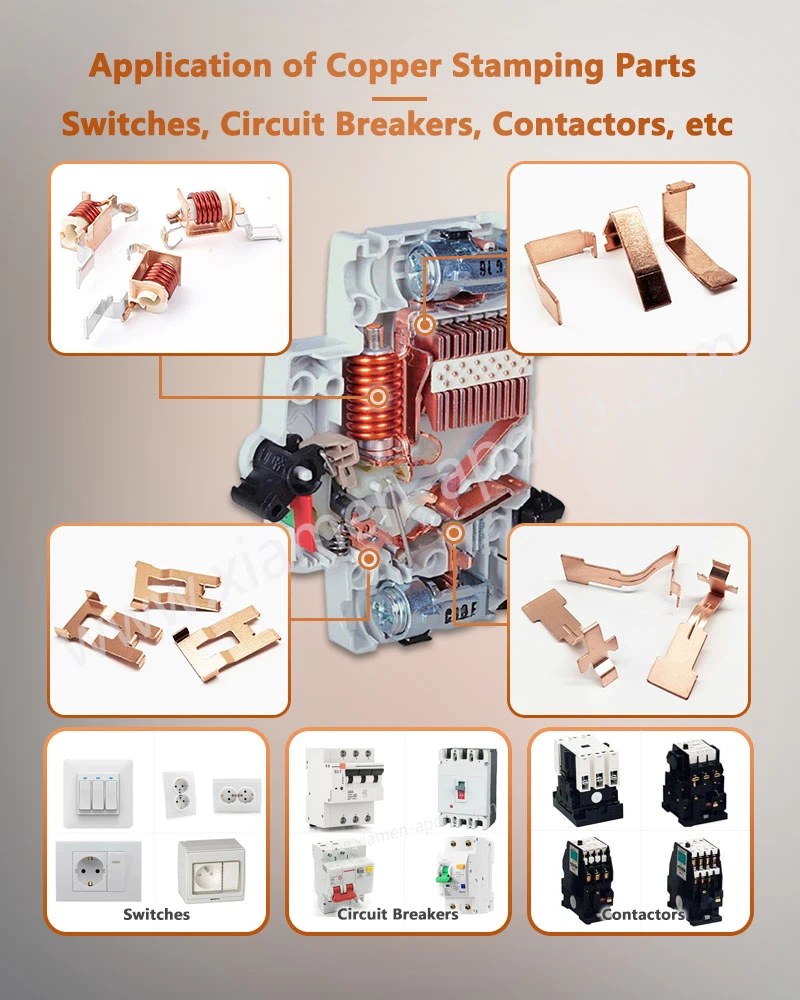
Примене електричног штанцања метала
Електрични метални штанцани су саставни део окружења високе{0}}поузданости где су електрична проводљивост и отпорност на механички замор обавезни.
| Сектор индустрије | Типичне пресоване бакрене компоненте | Критични захтеви за перформансе |
| Електроника и електрика | Оквири, ПЦБ конектори, сабирнице | Низак електрични отпор, висока топлотна дисипација |
| Аутомотиве & ЕВ | Интерконекције батерија, релејни терминали, ХВДЦ делови расклопних уређаја | Висока отпорност на вибрације, строга отпорност на пузање |
| Индустриал Мацхинери | Намотаји статора, измењивачи топлоте, контактне опруге | Висока затезна чврстоћа, отпорност на хабање |
| Архитектура | Структурни носачи, РФ заштитне плоче | Отпорност на корозију, естетска издржљивост |
Релејне и нисконапонске{0}}електричне компоненте
У релејима, прекидачима, прекидачима и повезаној нисконапонској опреми, бакарни делови се често користе тамо где је потребна електрична проводљивост и прецизно позиционирање склопа.
Геометрија компоненте може укључивати рупе, уторе, језичке, кривине и формиране делове који су повезани са другим металним или полимерним компонентама. Конзистентност димензија постаје важна јер чак и мала одступања могу утицати на поравнање контаката, силу уметања, електрични размак или аутоматизовано склапање.
ЕВ и ХВДЦ компоненте
Електрична возила и високо{0}}напонски системи једносмерне струје намећу веће захтеве за компоненте делова са бакарним жигом јер нивои струје и топлотна оптерећења могу бити значајни.
За ове примене, дизајн електричних делова од бакарних опруга може захтевати процену:
- Непрекидна струја
- Вршна струја
- Пораст температуре
- Површина{0}}попречног пресека
- Удаљеност изолације
- Платинг систем
- Механичке вибрације
- Отпор споја
Штанцање бакра стога треба проценити као део комплетног електричног пута, а не као изоловану металну компоненту.
Консултујте наше електроинжењере већ данас
Обрада штанцања бакра у поређењу са другим процесима обликовања метала
Одговарајући производни процес за обраду бакра зависи од годишњег обима, геометрије, толеранције, дебљине материјала и економичности производње.
| Процес | Типична снага | Одговарајући обим производње | Главно ограничење |
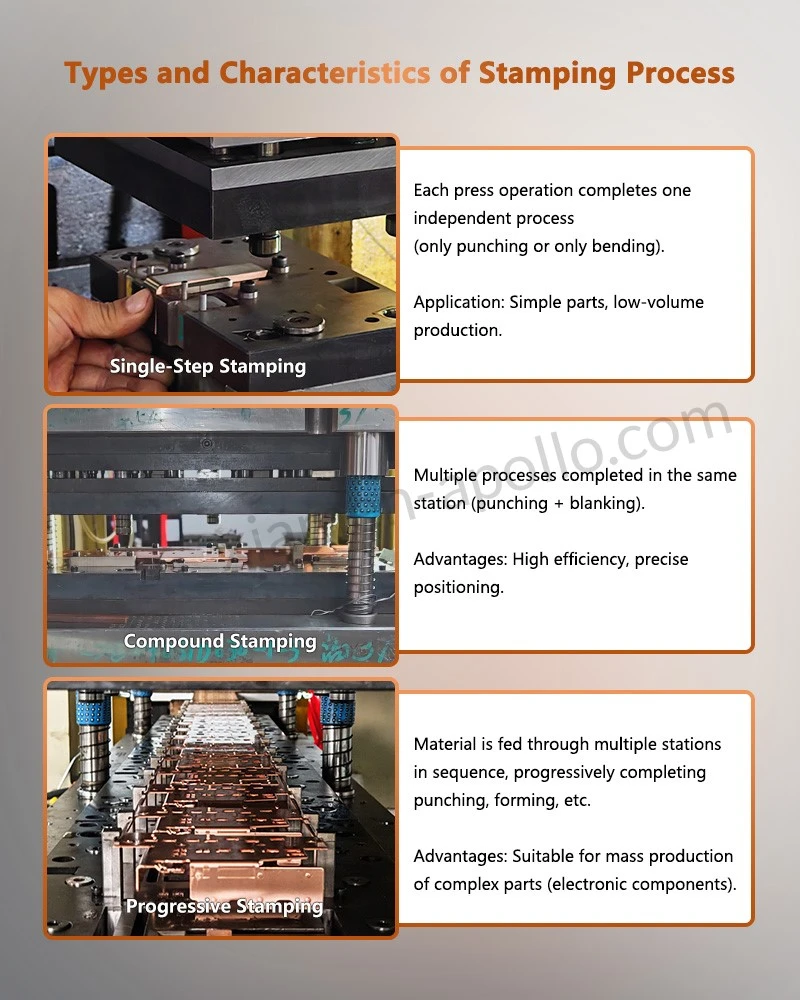
| Прогрессиве Стампинг | Висока поновљивост и ниска јединична цена по запремини | Високо | Почетна инвестиција у алат |
| Једна{0}}Операција Печаћење | Једноставна геометрија и флексибилна производња | Ниско до средње | Више руковања или операција |
| ЦНЦ обрада | Комплексна 3Д геометрија и уске локализоване карактеристике | Ниско до средње | Веће време циклуса за танке плоче |
| Ласерско сечење | Брза израда прототипа и флексибилни профили | Прототип / мали обим | Стање ивице и економија циклуса |
| Вире ЕДМ | Сложени прецизни профили | Мала јачина звука | Спора стопа производње |
| Дубоко цртање | Пехар и дубоко обликоване геометрије | Средње до високе | Алати зависни од геометрије{0} |
За{0}}металне делове за кинески бакар за штанцање великог обима са стабилном геометријом, прогресивно штанцање је често ефикасније од машинске обраде сваке компоненте појединачно.
Машинска обрада остаје корисна када електрично штанцање метала захтева сложене тродимензионалне-карактеристике које се не могу ефикасно креирати путем штанцања. Ласерско сечење може бити практично током развоја прототипа пре него што се производна матрица оправда.
Стога би процес требало да буде изабран према потпуним захтевима производње, а не само према материјалу.
Перспектива производње за компоненте са бакарним штанцаним деловима
Технологија штанцања бакарних делова се креће ка већој контроли димензија, аутоматизованој инспекцији, побољшаном коришћењу материјала и интегрисанијим производним линијама.
Дигитално праћење штампе може да сними производне параметре и идентификује ненормалне услове рада за компоненте делова са жигосаним бакром. Аутоматизована визуелна инспекција може да провери изабране димензионалне или визуелне карактеристике при брзини производње, док прогресивне калупе могу комбиновати вишеструке операције обликовања унутар једног континуираног процеса.
Ефикасност материјала је још један важан инжењерски фактор. Распоред траке директно утиче на коришћење материјала и стварање отпада. Оптимизација угњежђења делова, ширине носача, корака и евакуације отпада може смањити потрошњу материјала без промене готове компоненте.
Развој бакарних легура веће{0}}врсте такође проширује опсег апликација за штанцање бакарног лима високе прецизности. Ови материјали могу да обезбеде већу механичку чврстоћу док задржавају корисну електричну проводљивост, иако се њихово понашање при формирању и захтеви за алатом разликују од оних код комерцијално чистог бакра.
За произвођаче који опслужују релејне, расклопне, аутомобилске, ЕВ и електронске апликације, будући развој процеса ће се вероватно фокусирати на строже процесне могућности, аутоматизовану инспекцију, следљиве податке о производњи и побољшано коришћење бакарне траке.
контактирајте нас
Пошаљите 2Д/3Д цртеж, квалитет бакра, дебљину материјала, критичне толеранције, захтев за површинску обраду, годишњу потражњу и услове применеПресовани бакарни лист за штанцањеза инжењерски преглед. Планирање производње се тада може заснивати на стварној геометрији штанцања, захтевима за алатом, критеријумима инспекције и очекиваном обиму, а не на општим каталошким спецификацијама.